


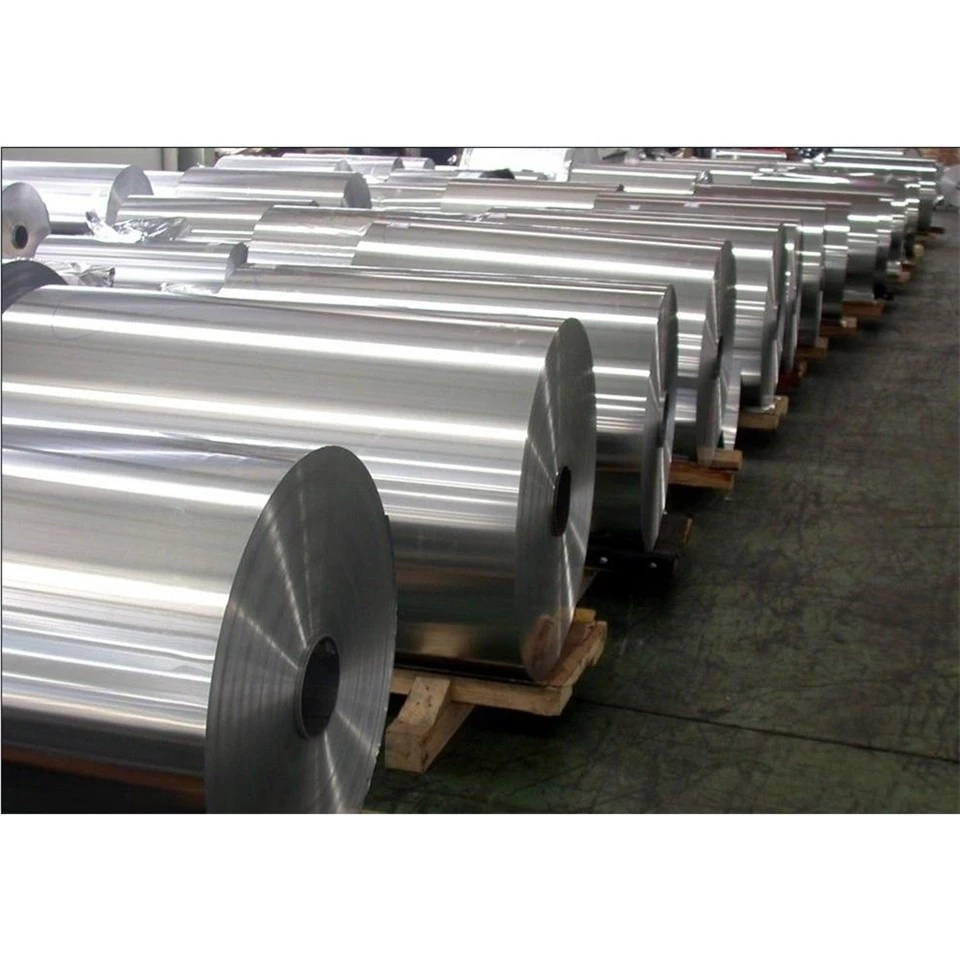

مصنوع کا تعارف
1060 ایلومینیم کنڈلی ایک اعلی - طہارت صنعتی ایلومینیم کنڈلی ہے جس میں ایلومینیم مواد 99.6 ٪ سے زیادہ ہے۔ یہ حصوں اور آرائشی مواد کی تیاری میں وسیع پیمانے پر استعمال ہوتا ہے جس کی اچھی تشکیل ، ویلڈیبلٹی اور سنکنرن مزاحمت کی وجہ سے اعلی طاقت کی ضرورت نہیں ہوتی ہے۔ یہ بل بورڈز ، گھریلو آلات ، پیکیجنگ اور تعمیراتی صنعتوں کے لئے موزوں ہے۔ اس کے ہلکے وزن اور آسان پروسیسنگ کی وجہ سے ، یہ بہت ساری ہلکی صنعتی مصنوعات کے لئے ترجیحی مواد بن گیا ہے۔
پروڈکٹ پیرامیٹر
|
مصر دات |
1060 ایلومیمیم کنڈلی |
|
مزاج |
O,H12,H14,H16,H18,H19,H22,H26,H28,H32,H36,H34,H38 |
|
موٹائی (ملی میٹر) |
0.2-8.0 |
|
چوڑائی (ملی میٹر) |
100-2650 |
|
لمبائی (ملی میٹر) |
C |
|
معیار |
جیس ، آئسی ، آسٹ ایم ، جی بی ، ڈین ، این |
|
سطح |
کوٹنگ ، ایمبوسنگ ، برش کرنا ، پالش کرنا ، انوڈائزنگ ، وغیرہ۔ |
|
OEM |
چھدرن ، خصوصی سائز میں کاٹنا |
|
نمونہ |
مفت |
|
پیکیج |
پٹا ، پلاسٹک بیگ ، فلم ، لکڑی کے پیلیٹ معیاری سمندری ایکسپورٹ پیکیجنگ |
|
درخواست |
تعمیر ، جہاز سازی ، سجاوٹ ، صنعت ، مینوفیکچرنگ ، مشینری ، ہارڈ ویئر اور دیگر شعبوں |
مندرجہ ذیل 1060 ایلومینیم کنڈلی کا ایک جامع تعارف ہے ، جس میں اس کی خصوصیات ، پیداوار کے عمل ، ایپلی کیشنز اور کلیدی تحفظات کا احاطہ کیا گیا ہے۔
I. بنیادی خصوصیات
مادی ساخت
ایلومینیم کا مواد 99.6 فیصد سے زیادہ یا اس کے برابر ہے ، جس میں نجاست (جیسے فی اور سی) کے ساتھ 0.4 فیصد کے اندر سختی سے کنٹرول کیا جاتا ہے ، جس سے یہ ایک اعلی - طہارت صنعتی - گریڈ ایلومینیم بن جاتا ہے۔
2.71 جی/سینٹی میٹر کی کثافت کے ساتھ ، یہ ہلکا پھلکا اور عمدہ استحکام کو جوڑتا ہے۔
جسمانی خصوصیات
اس کی برقی چالکتا چاندی اور تانبے کے بعد دوسرے نمبر پر ہے ، اور اس کی تھرمل چالکتا 2 ڈبلیو/(ایم ・ کے) سے کم یا اس کے برابر ہے ، جس سے یہ بجلی اور گرمی کی کھپت کی ایپلی کیشنز کے ل suitable موزوں ہے۔
ایک گھنے آکسائڈ فلم آسانی سے سطح پر تشکیل دیتی ہے ، جس سے بہترین سنکنرن مزاحمت فراہم ہوتی ہے۔
مکینیکل خصوصیات
75-136 MPa کی تناؤ کی طاقت اور 3 ٪ -20 ٪ کی لمبائی ، جس سے یہ مہر ، ڈرائنگ اور دیگر عمل کے ل suitable موزوں ہے۔
ii. پیداواری عمل
خام مال کی تطہیر
اعلی - طہارت ایلومینیم انگوٹس نجات کو دور کرنے اور یکساں ساخت کو یقینی بنانے کے لئے بدبودار ہیں۔
رولنگ کا عمل
موٹائی (0.01-300 ملی میٹر) پر قابو پانے کے لئے گرم رولنگ اور کولڈ رولنگ مل کر۔ کولڈ رولنگ کے بعد اینیلنگ سختی (O/H14/H24 ، وغیرہ) کو ایڈجسٹ کرتی ہے۔
سطح کا علاج
انوڈائزنگ ، پینٹنگ ، ایمبوسنگ اور دیگر عمل آرائشی یا فعال خصوصیات کو بڑھانے کے لئے دستیاب ہیں۔
iii. اہم درخواستیں
آرکیٹیکچرل سجاوٹ
پردے کی دیواریں اور چھتیں (0.8-1.5 ملی میٹر موٹائی) ، فلورو کاربن موسم کی مزاحمت کے 20 سال تک چھڑک رہی ہیں۔
الیکٹرانک اور بجلی کے آلات
ریڈی ایٹر بیس (0.1 - 0.3 ملی میٹر الٹرا پتلی ایلومینیم کنڈلی) ، کنڈکٹیو بس بار۔
پیکیجنگ اور صنعتی
فوڈ ایلومینیم ورق (0.006-0.2 ملی میٹر) ، پائپ موصلیت ایلومینیم شیٹ (0.3-0.6 ملی میٹر)۔
iv. خریداری گائیڈ
وضاحتیں
موٹائی اور چوڑائی کو مطلوبہ استعمال سے ملنا چاہئے (جیسے ، تعمیر کے لئے موٹی پلیٹ ، پیکیجنگ کے لئے الٹرا - پتلی ورق)۔
سطح کی حالت
آئینہ ، دھندلا ، یا ابھرنے والے نمونے (جیسے اورینج کے چھلکے یا ہیرے کے نمونے) اینٹی - پرچی اور آرائشی خصوصیات کو متاثر کرتے ہیں۔
سپلائر کا انتخاب
ترجیحی طور پر سپلائرز کا انتخاب کریں جو اپنی مرضی کے مطابق خدمات پیش کرتے ہیں جیسے سلیٹنگ اور اینیلنگ۔
1060 ایلومینیم کنڈلی ، اس کی اعلی طہارت اور پروسیسنگ میں آسانی کی وجہ سے ، تعمیر اور الیکٹرانکس جیسی صنعتوں کے لئے ایک لاگت - موثر انتخاب ہے۔
1060 ایلومینیم پلیٹوں کو ویلڈنگ سے پہلے آکسائڈ فلم کو ہٹانا ویلڈ کے معیار کو یقینی بنانے کا ایک اہم اقدام ہے۔ مندرجہ ذیل ایک تفصیلی حل ہے جس میں مختلف طریقوں کا امتزاج ہوتا ہے
1. مکینیکل صفائی (فوری کے لئے موزوں ، - سائٹ پروسیسنگ پر)
سینڈ پیپر/وائر برش پالش
یکساں سمت میں ویلڈ ایریا (کنارے کے 30-50 ملی میٹر کے اندر) پالش کرنے کے لئے 400 - 600 گرٹ سینڈ پیپر یا ٹھیک تار برش (0.2 ملی میٹر سے کم یا اس کے برابر) استعمال کریں۔
ثانوی آکسیکرن کو روکنے کے لئے علاج کے فورا. بعد ویلڈ۔
سینڈ بلاسٹنگ
شیشے کے موتیوں یا کوارٹج ریت کی تیز رفتار بلاسٹنگ اعلی - کا استعمال یکساں طور پر آکسائڈ فلم کو ہٹا سکتا ہے اور سطح کی کھردری کو بڑھا سکتا ہے ، جس سے سولڈر آسنجن کو بہتر بنایا جاسکتا ہے۔
2. کیمیائی صفائی (صحت سے متعلق یا بیچ پروسیسنگ کے لئے موزوں)
اچار کا عمل
ایلومینیم آکسائڈ فلم کو تحلیل کرنے کے لئے 3-5 منٹ کے لئے نائٹرک ایسڈ حل (30 ٪ -50 ٪ حراستی) میں غرق کریں۔ کسی بھی بقایا ایسڈ کو غیر موثر بنانے کے لئے گرم پانی (60-70 ڈگری) کے ساتھ کللا کریں۔
پتلا ہائیڈروکلورک ایسڈ یا سوڈیم ہائیڈرو آکسائیڈ حل ایلومینیم آکسائڈ کے امفوتیرک رد عمل کو دور کرنے کے لئے بھی استعمال کیا جاسکتا ہے۔
الکلائن ڈگرینگ
بیک وقت تیل اور آکسائڈ پرت کو دور کرنے کے ل a ایک سوڈیم ہائیڈرو آکسائیڈ حل (40 ٪ -50 ٪) میں بھگو دیں۔
3. بیک وقت ویلڈنگ پروسیسنگ کی تکنیک
غیر فعال گیس کی بچت
ماحول کو الگ تھلگ کرنے اور آکسائڈ فلم کو دوبارہ پیدا ہونے سے روکنے کے لئے ارگون آرک ویلڈنگ کے دوران اعلی - طہارت ارگون (99.99 ٪ سے زیادہ یا اس کے برابر) استعمال کریں۔
خصوصی بہاؤ امداد
مثال کے طور پر ، M51-F فلوکس (آپریٹنگ درجہ حرارت 179-200 ڈگری) آکسائڈ فلم کو توڑ سکتا ہے اور سولڈر کے بہاؤ کو فروغ دے سکتا ہے ، لیکن درجہ حرارت کو 250 ڈگری سے کم یا اس کے برابر سختی سے کنٹرول کرنا چاہئے۔
4. احتیاطی تدابیر
کیمیائی صفائی کے بعد ، بقایا ریجنٹس کو بیس مواد کو خراب کرنے سے روکنے کے لئے اچھی طرح سے کللا کریں۔
میکانکی صفائی کے بعد سطح کی سرگرمی زیادہ ہے ، لہذا اس کی سفارش کی جاتی ہے کہ وہ 2 گھنٹوں کے اندر ویلڈنگ کو مکمل کریں۔
1060 ایلومینیم پلیٹوں کو ویلڈنگ کرتے وقت مذکورہ بالا طریقوں کا امتزاج آکسائڈ فلم کے مسئلے کو مؤثر طریقے سے حل کرسکتا ہے۔
سولڈرنگ کے لئے صحیح بہاؤ کا انتخاب کرنے کے طریقہ کے بارے میں ایک تفصیلی رہنما درج ذیل ہے
I. بنیادی افعال اور بہاؤ کے انتخاب کے اصول
بہاؤ بنیادی طور پر دھات کی سطحوں سے آکسائڈ فلموں کو ہٹانے ، سولڈر ویٹیبلٹی کو بہتر بنانے اور پگھلے ہوئے دھات کو آلودگی سے بچانے کے لئے استعمال ہوتا ہے۔ بہاؤ کا انتخاب کرتے وقت جامع تحفظات کی جانی چاہئے:
دھات کی قسم
اچھے سولڈریبلٹی (جیسے تانبے اور ٹن) والے مواد کے ل :: روزین یا روزین الکحل کے حل کو ترجیح دی جاتی ہے ، کیونکہ وہ کم سنکنرن ہیں اور باقیات کو آسانی سے صاف کرتے ہیں۔
ناقص سولڈریبلٹی (جیسے سٹینلیس سٹیل اور پیتل) والے مواد کے ل :: غیر جانبدار یا تیزابیت کے بہاؤ (جیسے زنک کلورائد - امونیم کلورائد مرکب) کی ضرورت ہے ، لیکن ان کی سنکنرن خصوصیات کو ذہن میں رکھیں۔
ماحولیاتی تقاضے ویلڈنگ
الیکٹرانک سرکٹ سولڈرنگ کے لئے: جزو کی سنکنرن کو روکنے کے لئے ہالیڈس (جیسے غیر نامیاتی بہاؤ) پر مشتمل بہاؤ سے پرہیز کریں۔
اعلی - طاقت کے ساختی اجزاء کے لئے: ویلڈ سختی کو بہتر بنانے کے لئے انتہائی الکلائن فلوکس (جیسے ڈوبے ہوئے آرک ویلڈنگ) کا استعمال کریں۔
ii. عام بہاؤ کی اقسام اور ایپلی کیشنز
روزین - پر مبنی بہاؤ
غیر - چالو روسین: صحت سے متعلق الیکٹرانک سولڈرنگ کے لئے موزوں ، بہت کم باقی رہ جاتا ہے لیکن اس میں صفائی کی ناقص خصوصیات ہیں۔ چالو روسن (آر ایم اے): مضبوط صفائی کے لئے ایک کمزور ایسڈ ایکٹیویٹر پر مشتمل ہے ، لیکن باقی باقیوں کو دور کرنے کے لئے صفائی کی ضرورت ہے۔
رال/مصنوعی بہاؤ
انتہائی مستحکم ، کم سے کم باقیات پیدا کرتا ہے ، جس سے یہ خودکار سولڈرنگ (جیسے ایس ایم ٹی عمل) کے ل suitable موزوں ہوتا ہے۔
تیزابیت کا بہاؤ
گھر کا حل: نمک ، سائٹرک ایسڈ ، اور پانی (سٹینلیس سٹیل ویلڈنگ کے لئے) یا ٹوائلٹ کلینر (عارضی متبادل)۔
رسک انتباہ: انتہائی سنکنرن ، سولڈرنگ کے بعد مکمل صفائی کی ضرورت ہے۔
iii. بہاؤ کے استعمال کی تکنیک اور احتیاطی تدابیر
درخواست کے طریقے
چھوٹے - ایریا سولڈرنگ کے لئے: عین مطابق درخواست کے لئے سولڈرنگ قلم یا روئی جھاڑو استعمال کریں۔
بیچ سولڈرنگ کے لئے: برش کے ساتھ مائع بہاؤ کا استعمال کریں ، آلودگی سے بچنے کے لئے استعمال ہونے والی رقم کو کنٹرول کریں۔
حفاظت اور ماحولیاتی تحفظ
دھوئیں (خاص طور پر تیزابیت کے بہاؤ کے ساتھ) سانس لینے سے پرہیز کریں اور ہوادار کام کے علاقے کو یقینی بنائیں۔
پانی - گھلنشیل بہاؤ زیادہ ماحول دوست ہے ، لیکن صفائی کے عمل کی ضرورت ہے۔
عمل کی ضروریات کے ساتھ دھات کی خصوصیات سے مل کر ، سولڈرنگ کے معیار اور کارکردگی میں نمایاں بہتری آسکتی ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: 1060 ایلومینیم کنڈلی ، چین 1060 ایلومینیم کنڈلی مینوفیکچررز ، فیکٹری


